На металлообрабатывающих предприятиях Екатеринбурга, Челябинска и Новосибирска в 2026 году всё чаще сравнивают не только цену инструмента, но и его предсказуемость в работе. Одна и та же операция может давать разную стойкость кромки, разное качество поверхности и разное время на переналадку. Причина обычно складывается из нескольких факторов: материал заготовки, режимы, установка, охлаждение и организация хранения.
- Как материал заготовки определяет выбор дисковой фрезы
- Почему режимы резания стоит проверять на конкретной операции
- Что дает правильная установка и балансировка инструмента
- Как охлаждение и отвод стружки влияют на ресурс фрезы
- Как организовать хранение и своевременную переточку
- Частые вопросы о дисковых фрезах
- Чем насадная дисковая фреза отличается от корпусной?
- Как выбрать диаметр дисковой фрезы для операции?
- Какие материалы обрабатывают дисковыми фрезами со сменными пластинами?
- Как часто проверять биение фрезы?
- Какое биение считается допустимым для дисковой фрезы?
- Как число зубьев влияет на производительность?
- Что учитывать при выборе геометрии зуба?
- Можно ли использовать одну фрезу для стали и алюминия?
- Как подобрать скорость резания для стали 45?
- Как понять, что режим резания выбран неверно?
- Зачем нужна балансировка фрезы?
- Какой момент затяжки крепежа использовать?
- Как организовать подачу СОЖ при пазовании?
- Нужно ли охлаждение при обработке чугуна?
- Как хранить дисковые фрезы в цехе?
- Когда отправлять фрезу на переточку?
- Как переточка влияет на геометрию и ресурс?
- Что проверить при приемке новой фрезы?
- Как вести учет стойкости инструмента?
- Где смотреть каталог дисковых фрез?
Как материал заготовки определяет выбор дисковой фрезы
Материал заготовки задаёт не только скорость резания, но и требования к геометрии, покрытию и способу крепления пластин. Для конструкционной стали важна прочность кромки, для нержавеющих сплавов — устойчивость к наростообразованию, для алюминия — острые кромки и хороший отвод стружки. Если рассматривать инструмент только по названию «дисковая фреза», легко упустить нюансы, которые проявляются на конкретной операции.
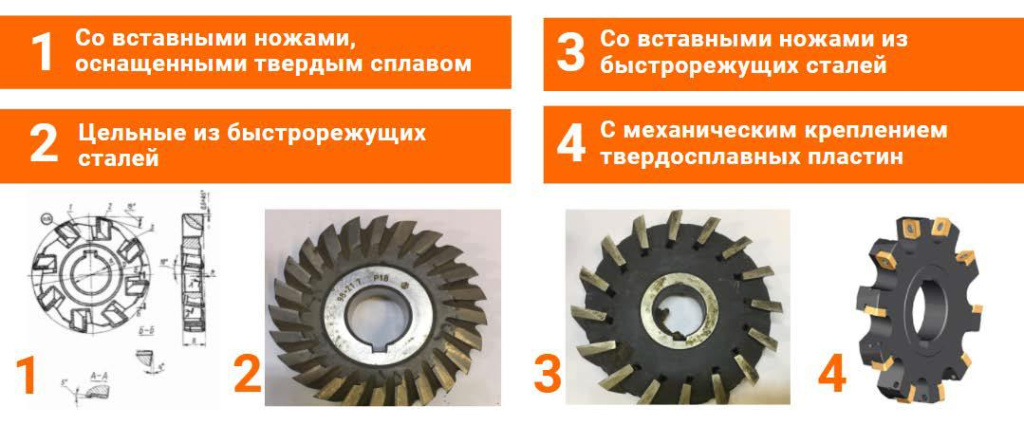
На предприятии в Челябинске при обработке стали 45 сначала использовали режим со скоростью 200 м/мин вместо рекомендованных 150 м/мин. Кромки начинали требовать замены заметно чаще, а расход инструмента вырос примерно на 60%. После корректировки режима и проверки геометрии пластин стойкость выровнялась. В каталоге фреза дисковая представлена в широком ассортименте, включая насадные и корпусные исполнения, поэтому подбор стоит начинать с паспорта операции, а не только с артикула.
Почему режимы резания стоит проверять на конкретной операции
Справочные таблицы дают диапазон, а не готовое решение. На фактическую стойкость влияют жёсткость станка, состояние оправки, длина вылета, подача и даже температура в цехе. Поэтому режим, который хорошо работает на одном участке, на другом может давать вибрацию или ускоренный износ. Проверка на первой партии деталей помогает заметить это до того, как инструмент уйдёт в переточку.
Инженер из Новосибирска сократил время на операции на 40% после того, как начал фиксировать не только скорость и подачу, но и биение оправки перед установкой. Выяснилось, что часть отклонений появлялась не из-за фрезы, а из-за состояния оснастки. Такой журнал наблюдений полезен и для снабжения: он показывает, какой инструмент действительно отрабатывает свой ресурс.
Что дает правильная установка и балансировка инструмента
Дисковая фреза работает с высокой нагрузкой на кромку, поэтому качество установки влияет на неё сильнее, чем кажется. Перекос, загрязнение посадочного места или чрезмерная затяжка меняют распределение нагрузки. В результате один зуб может работать с перегрузкой, а другой — почти без нагрузки. Внешне это проявляется как неравномерный износ и ухудшение чистоты обработки.
Однажды на участке в Екатеринбурге биение новой фрезы составляло 0,05 мм при допустимых 0,02 мм. После замены оправки и балансировки стойкость выросла примерно в три раза. Перед запуском стоит проверить:
- чистоту посадочных поверхностей оправки и фрезы;
- соответствие посадочного диаметра паспорту инструмента;
- биение индикатором после затяжки;
- состояние крепежа и отсутствие люфта.
Как охлаждение и отвод стружки влияют на ресурс фрезы
Смазочно-охлаждающая жидкость выполняет две задачи: отводит тепло и снижает трение в зоне резания. Если подача СОЖ недостаточна или струя не попадает в зону контакта, кромка перегревается. При прерывистом резании избыток жидкости тоже не всегда полезен: резкие перепады температуры способствуют появлению трещин. Поэтому настройка охлаждения — такая же часть режима, как скорость и подача.
Практика показывает: при точной подаче СОЖ в зону резания ресурс твердосплавных фрез возрастает на 25-30%. Для глубоких пазов полезен внутренний подвод охлаждения, а для открытых операций достаточно направить струю так, чтобы она смывала стружку и не разбрызгивалась по корпусу. На предприятиях Поволжья и Урала этот приём часто даёт эффект без замены инструмента.
Как организовать хранение и своевременную переточку
Режущая кромка чувствительна к ударам и загрязнению. Хранение в общем ящике с крепежом и заготовками приводит к сколам, которые обнаруживаются только при установке. Своевременная переточка также важна: изношенная кромка начинает работать с повышенной нагрузкой, и инструмент быстрее выходит из строя. Простой порядок в цехе экономит больше, чем кажется.
Иван из Тюмени перевёл фрезы на отдельные кассеты и начал использовать динамометрический ключ для затяжки. Сколы на кромках прекратились, а время на переналадку сократилось. Базовые шаги выглядят так:
- очистить посадочное место перед установкой;
- затянуть крепёж с рекомендуемым моментом;
- проверить биение после установки;
- хранить фрезы в кассетах или отдельных ячейках;
- отправлять инструмент на переточку до появления критического износа.
Частые вопросы о дисковых фрезах
Чем насадная дисковая фреза отличается от корпусной?
Насадная фреза устанавливается на оправку через посадочное отверстие, а корпусная чаще крепится через хвостовик или специальный корпус. Выбор зависит от станка, диаметра и типа операции.
Как выбрать диаметр дисковой фрезы для операции?
Диаметр подбирают по глубине и ширине паза, мощности станка и доступному пространству. Слишком большой диаметр повышает нагрузку, слишком малый ограничивает производительность.
Какие материалы обрабатывают дисковыми фрезами со сменными пластинами?
Конструкционные и легированные стали, нержавеющие сплавы, чугун, алюминий и цветные металлы. Для каждого материала подбирают свою геометрию и покрытие пластин.
Как часто проверять биение фрезы?
Перед первой установкой, после смены оправки, после переточки и при появлении вибрации. На стабильных операциях достаточно регулярной проверки по регламенту участка.
Какое биение считается допустимым для дисковой фрезы?
Ориентир — не более 0,02 мм, если паспорт инструмента не задаёт другое значение. Для чистовых операций требования могут быть строже.
Как число зубьев влияет на производительность?
Большее число зубьев обычно повышает производительность и чистоту, но требует более жёсткой системы и устойчивого отвода стружки. Меньшее число зубьев даёт больше места для стружки.
Что учитывать при выборе геометрии зуба?
Тип операции, материал, глубину резания и способ отвода стружки. Для пазов, отрезки и фасонной обработки геометрия отличается.
Можно ли использовать одну фрезу для стали и алюминия?
Технически возможно не всегда. Алюминий требует более острых кромок и хорошего отвода стружки, сталь — прочности кромки. Универсальные решения есть, но их ресурс может уступать специализированным.
Как подобрать скорость резания для стали 45?
Начинают с рекомендаций производителя пластин и корректируют по первой партии. Для стали 45 часто ориентируются на диапазон около 150 м/мин, но итог зависит от жёсткости системы.
Как понять, что режим резания выбран неверно?
Признаки: вибрация, скрежет, неравномерный износ, ухудшение поверхности и повышенный нагрев. Первую партию деталей стоит проверять особенно внимательно.
Зачем нужна балансировка фрезы?
Балансировка снижает вибрацию и неравномерную нагрузку на зубья. Особенно важна для крупных насадных фрез и высоких скоростей.
Какой момент затяжки крепежа использовать?
Только рекомендуемый производителем инструмента или станка. Перетяжка деформирует корпус, недотяжка приводит к провороту и сколам.
Как организовать подачу СОЖ при пазовании?
Струю направляют в зону контакта и по ходу отвода стружки. Для глубоких пазов полезен внутренний подвод охлаждения.
Нужно ли охлаждение при обработке чугуна?
Часто применяют сухую обработку или минимальную подачу СОЖ, чтобы не образовывалась шламовая масса. Решение зависит от операции и требований к поверхности.
Как хранить дисковые фрезы в цехе?
В отдельных кассетах или ячейках, без контакта режущих кромок с крепежом и заготовками. Влажность и загрязнение также стоит контролировать.
Когда отправлять фрезу на переточку?
До появления критического износа и сколов. Если кромка начала работать с повышенной нагрузкой, переточка может уже не восстановить ресурс.
Как переточка влияет на геометрию и ресурс?
При правильной переточке геометрия сохраняется, а ресурс продлевается. Нарушение углов и режимов заточки приводит к снижению стойкости.
Что проверить при приемке новой фрезы?
Артикул, посадочные размеры, комплектность, состояние кромок и паспорт. Полезно сразу проверить биение на оправке.
Как вести учет стойкости инструмента?
Фиксировать операцию, материал, режим, число деталей и причину снятия фрезы. Такой журнал помогает сравнивать исполнения и поставщиков.
Где смотреть каталог дисковых фрез?
В каталоге фреза дисковая можно сверить исполнения, посадочные размеры и наличие. Подбор лучше вести по паспорту операции.
Проверьте на ближайшей смене биение оправки, момент затяжки и подачу СОЖ — эти три параметра чаще всего дают быстрый и понятный эффект. Если нужно сверить исполнение фрезы с операцией, начните с каталога и паспорта инструмента.
Статья носит информационный характер. Окончательное решение принимайте после изучения официальных источников.